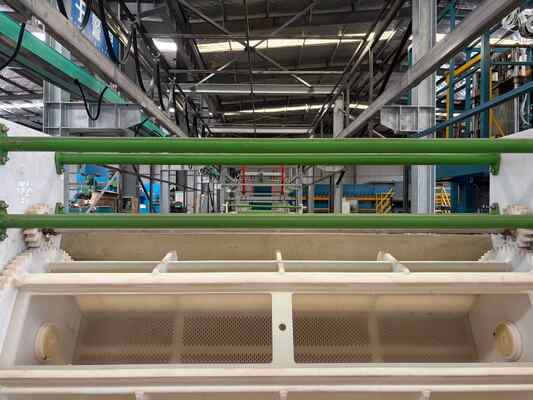
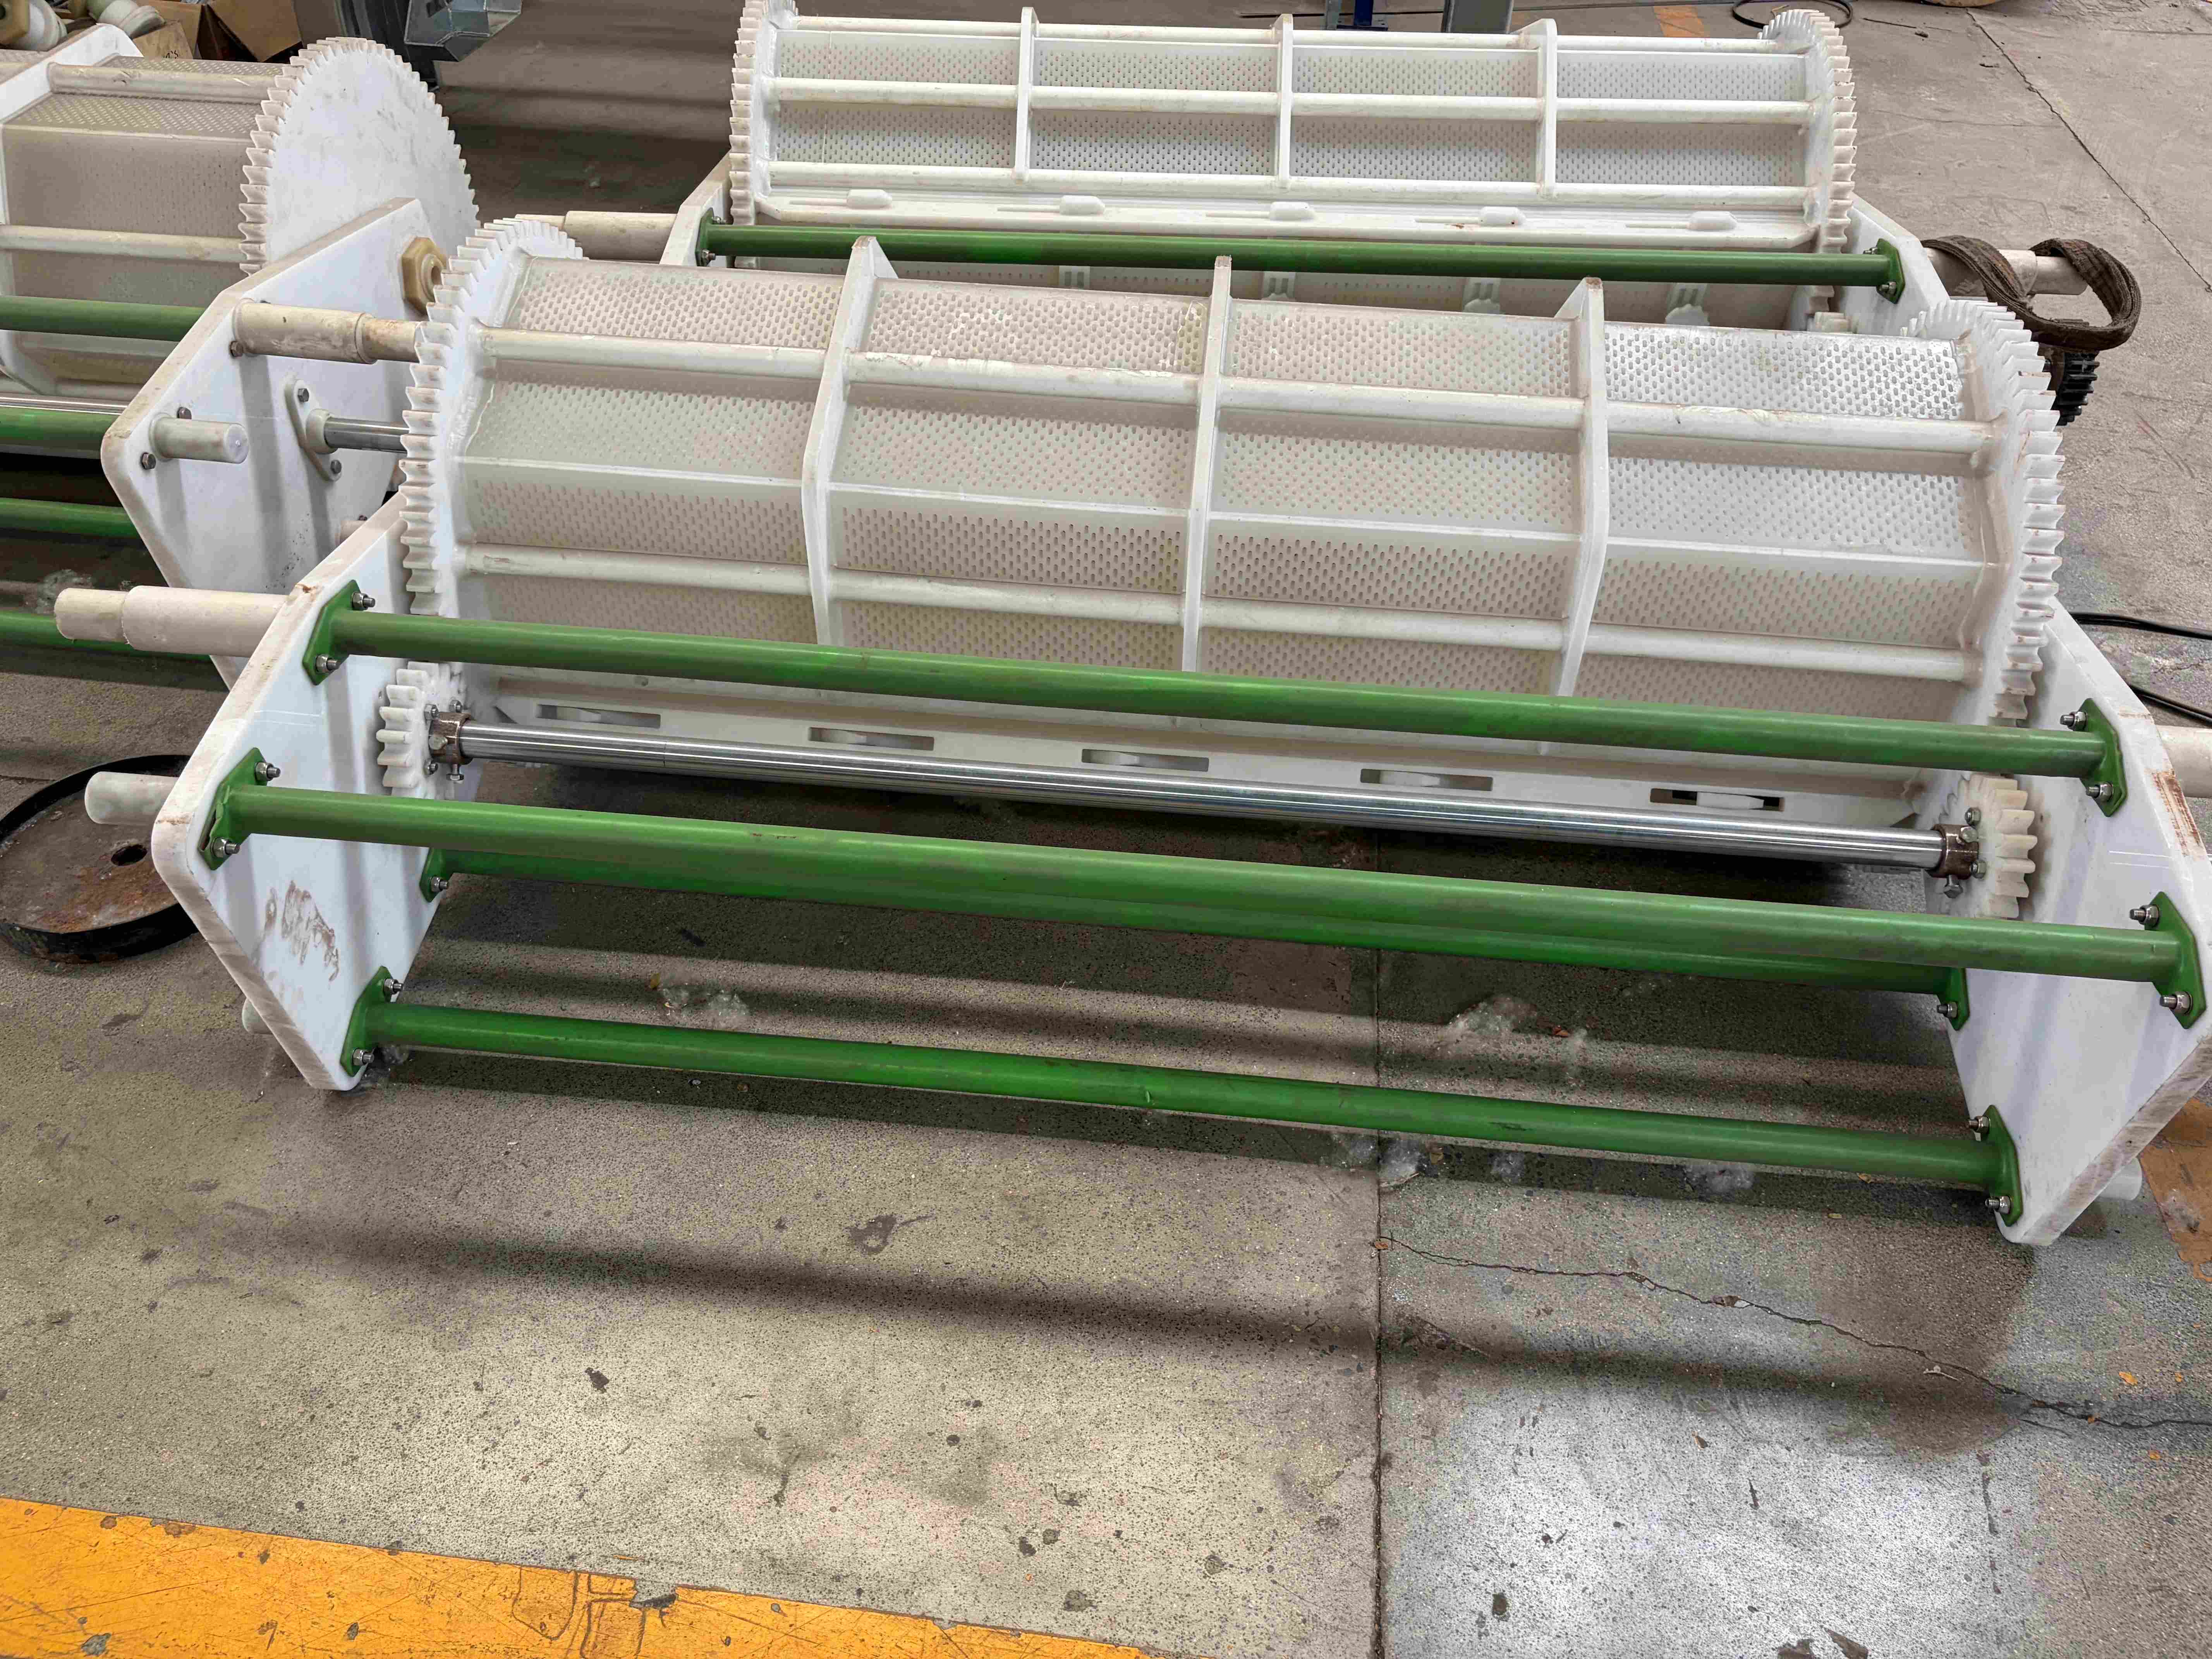
Ⅰ. Pontos-chave da tecnologia da linha de produção:
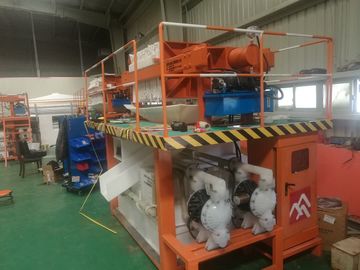
O projeto é composto por três sistemas: galvanização a quente automática, sistema de controle ambiental, sistema logístico. O projeto total é baseado em proteção ambiental, economia de energia e redução de mão de obra.
Tecnologia chave:
1. Um projeto de linha de produção de galvanização a quente totalmente automática e de proteção ambiental
2. Sistema de controle logístico automático, pode fazer ajustes em tempo real de acordo com o ritmo de produção, usar recursos de forma eficiente.
3. O forno adota energia limpa para aquecer o pote de zinco, o fornotemperaturacontrole automático, prolonga a vida útil do pote de zinco
4. Toda a coleta de gás residual é fechada, tratamento centralizado e descarga dentro dos padrões, emissão zero.
Ⅱ. Parâmetros técnicos
1. Tamanho do pote de zinco: pote não ferroso, pote de cerâmica 4×1×1m, capacidade de cerca de 26t.
2. Produção: 1000t/ano
3. Tipo de aquecimento: aquecimento elétrico
4. Turno de trabalho: 3 turnos (8 horas/turno, 300 dias de trabalho/ano, 3 turnos, 20h de trabalho/dia)
5. Layout: formato de loop, três vãos de 6,5m, comprimento de 36,4m, detalhes no plano de layout.
6. Eletricidade e água
6.1 A potência máxima dos equipamentos elétricos é de cerca de 500Kw.
6.2 Em média, 1 tonelada de produção necessita de 0,01mⅦ. Projeto elétrico de água, a pressão não pode ser inferior a 0,2MPa.
6.3 O nível de PH da água é de 6,5 a 8, água da torneira, água de rio ou água de poço são adotáveis, principalmente para complementar o consumo durante a produção.
7. Sistema de tratamento de proteção ambiental: tratamento de gás residual e resíduos sólidos para produzir de forma saudável.
8. Ar comprimido: pressão de sangria 0,6Mp/cm2, demanda de ar 6mⅦ. Projeto elétrico2.3.4 Mangueira de ar: de acordo com a estrutura do edifício da fábrica para determinar (consulte o layout do processo)
Ⅲ. Layout do sistema
1. Descrição do layout
1.1 Considerando a racionalidade de cada tanque de galvanização a quente e o carregamento/descarregamento da peça, toda a linha de produção adota um layout de fábrica de 1 vão, 6,5m. Carregamento/descarregamento em um vão, matéria-prima e produtos acabados e conexão entre vãos em um vão, equipamentos primários de galvanização a quente em um vão. (detalhes no CAD)
1.2 Carregamento e descarregamento manual da peça, todas as outras operações são automáticas.
1.3 Todos os equipamentos automáticos são configurados para operação manual/automática.
2. Diagrama de layout em planta

Ⅳ. Processo tecnológico
1. Processo tecnológico de galvanização a quente
2. Processo de ação de operação totalmente automática
2.1 Operar o guindaste manual para a posição de carregamento e pendurar manualmente em grupo, sinalizar quando concluído;
2.2 O equipamento de galvanização por rolo totalmente automático de pré-tratamento levanta a peça para o tanque de desengraxe, tanque de enxágue, tanque de ácido e tanque de fluxagem sucessivamente, e depois a coloca na área de descarregamento;
2.3 A peça na área de descarregamento entra na cesta de carregamento após ser levada para a passagem de secagem pelo material auxiliar, a peça é levantada pela máquina de descarregamento para o líquido de zinco;
2.4 Imersão no líquido de zinco através do sistema de imersão em zinco, levantada pela centrífuga e centrífuga após o tempo de imersão satisfatório e então movida para a área de descarregamento;
2.5 Despejar a peça na jateadora de zinco, resfriamento e passivação;
2.6 Finalmente despejar na esteira transportadora de descarga, armazenamento após teste.
Ⅴ. Equipamentos básicos da linha de produção, desempenho e parâmetros
1) Sistema de transmissão de funcionamento automático
1. Desempenho do equipamento e configuração de componentes.
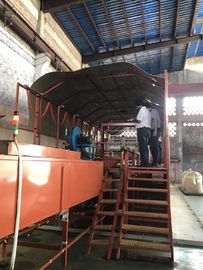
1.1 Ponte rolante automática tipo pórtico.O ponte rolante está na sala de selagem de pré-tratamento, viajando entre os dois lados do tanque.
Parâmetros do equipamento:
① Motor principal: L31m (comprimento de dois trilhos) * W2.3 (distância central de dois trilhos) * H4.5m (instalações auxiliares circundantes)
② Ponte rolante de pátio tipo pórtico para pickling de trilho único: 1 conjunto, deslocamento horizontal V=6-15m/min (controle de frequência), operação de elevação V=5-15m/min (controle de frequência), altura de elevação é 3200mm, qualidade de elevação ≤1000kg (incluindo peso do poste, rack e peça)
③ Tempo de passo de funcionamento: 10min (acima de 10min pode ser ajustado)
④ Altura de elevação do elevador de carregamento de material é 1m
1.2 Carrinho de material auxiliar e galeria de secagem:
Tamanho: 6500mmx700mm
Potência: 18KW
1.3 Esteira de descarga
Tamanho: 3000mmx700mm
Potência: 12KW
2) Proteção contra corrosão de equipamentos e instalações.
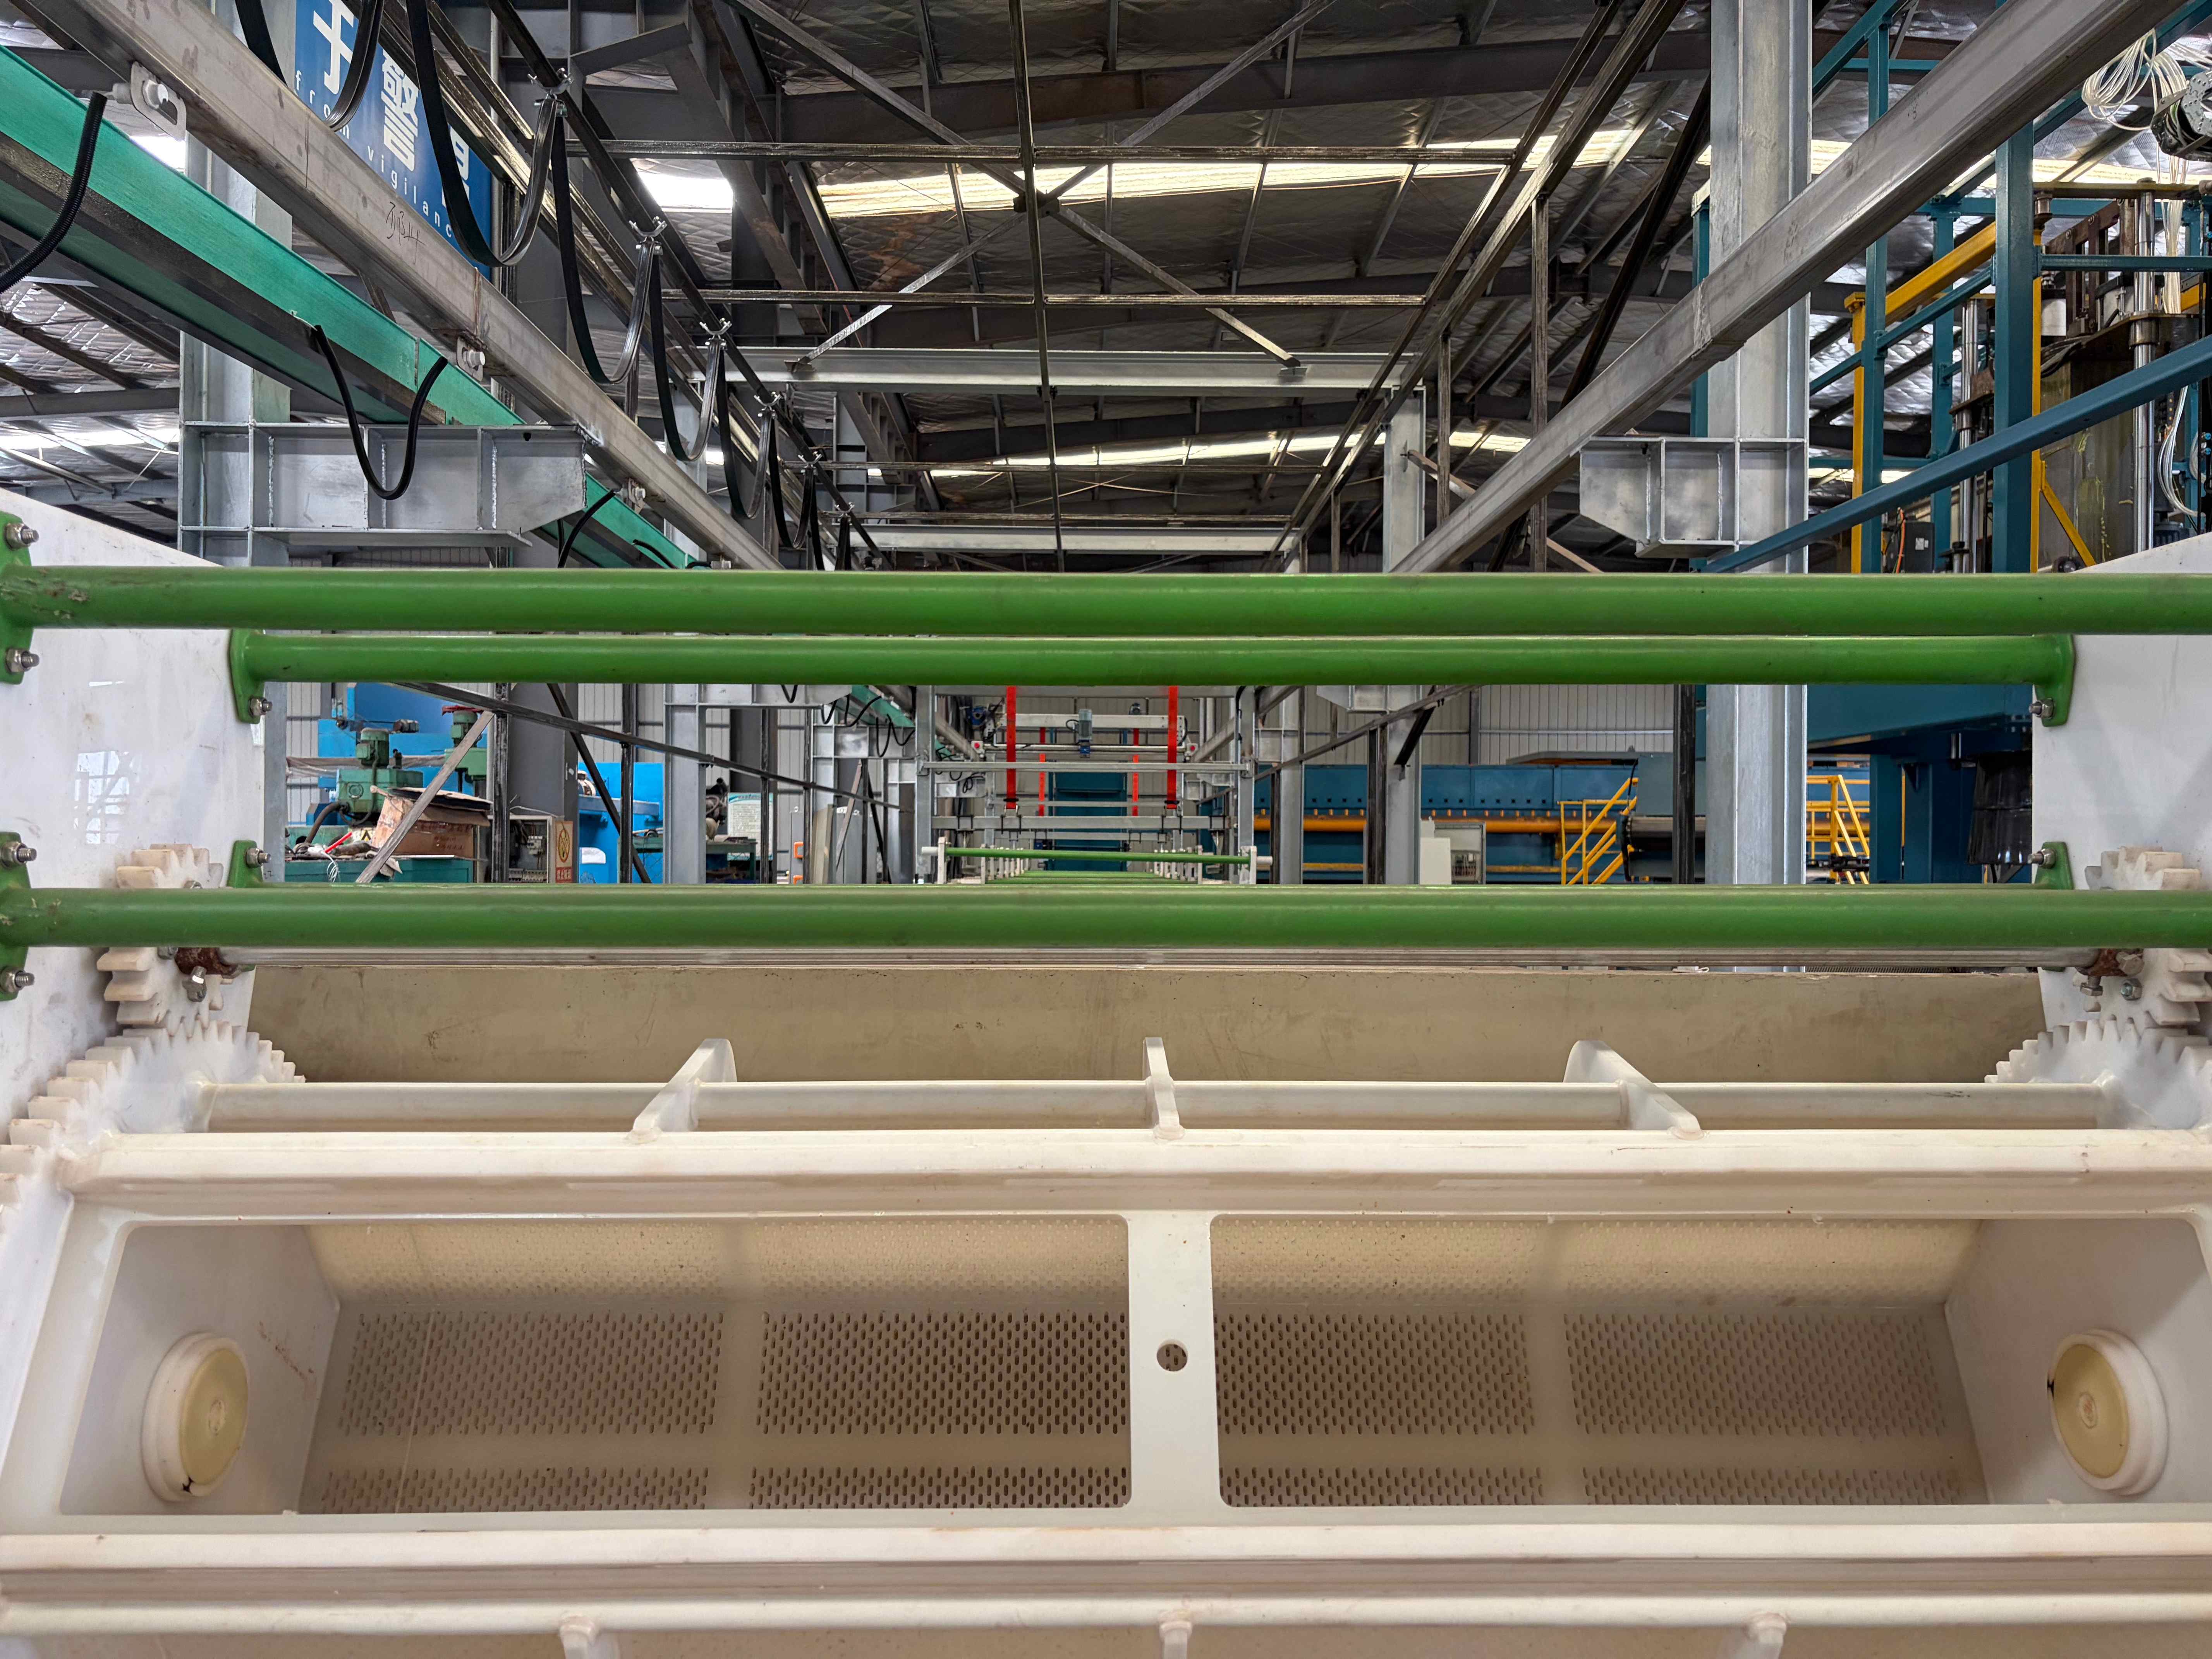
1. Anti-corrosão do tanque:
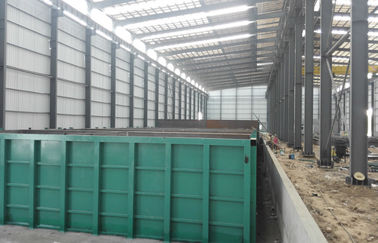
Estrutura do tanque: fazer fundação de concreto no solo e pré-instalar reforço de ancoragem para uso externo.
Parâmetros do tanque:
| Nome |
Dim(L*W*Hmm) |
Qtd |
Função |
| tanque de desengraxe |
1580*700*1000 |
6 conjuntos |
Remover óleo e ferrugem |
| tanque de ácido |
1580*700*1000 |
3 conjuntos |
Remover ferrugem |
| Tanque de enxágue |
1580*700*1000 |
4 conjuntos |
|
| Tanque de fluxo |
1580*700*1000 |
1 conjunto |
Superfície ativa da peça |
2. Corrosão da base do equipamento
Proteção contra corrosão do solo do sistema de processamento de fluxo, proteção contra corrosão do solo da fundação do tanque de pré-tratamento, proteção contra corrosão do solo do tanque de resfriamento e passivação.
Anti-corrosão: Aplicar 5 mm de PRFV na superfície da estrutura de concreto
3) Sistema de controle do pote de zinco e aquecimento
1. Pote de zinco e sistema de aquecimento:
1.1 Pote de zinco
De acordo com o tamanho geométrico e as demandas de produção da peça galvanizada, o tamanho do tanque de galvanização (comprimento × largura × profundidade × espessura): 4000×1000×1000×300, refratário de alta temperatura fundido de uma vez para formar o pote de zinco, capacidade de cerca de 18t, fundo redondo. Seu período de garantia é de 4 anos, uso normal
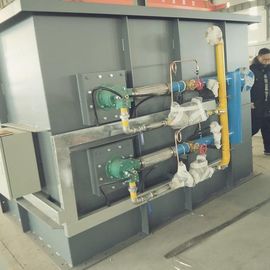
1.2 Equipamento de aquecimento do tanque de zinco: para atender aos requisitos de produção e considerar a velocidade do zinco fundido, é carregado cerca de 324KW por cálculo. O equipamento adota haste de aquecimento especial para galvanização feita de haste de carbeto de silício avançada internacionalmente, alta eficiência térmica, longa vida útil, substituindo completamente o fio de resistência com proteção de tubo de quartzo desatualizado. Cada potência do aquecedor é de 18KW, 380V, conexão Y, total de 18 grupos. Cada aquecedor usa módulo SSR, controle de instrumento inteligente de temperatura por acomodação automática. Alta precisão de controle, sem falhas, sem manutenção.
1.3 Aquecimento do tanque de fluxo
O sistema de aquecimento elétrico de circulação interna.
Especificações e parâmetros técnicos:
|
Fluxo nominal: 40 ~ 50 mⅦ. Projeto elétrico/h Temperatura de aquecimento: 75 ℃
Dimensão de entrada e saída: φ25 ~ φ50
|
2. Sistema de pesagem:
Controle automático, o máximo é 100kg/cesta, precisão é ±2kg
3. O sistema de colocação no pote
Equipamento completo, registra o tempo de colocação no pote, 1 cesta/min (sob a premissa de tempo de imersão permitido)
4. Sistema de imersão no pote:
Equipamento de transmissão, controla o tempo de imersão de acordo com o ritmo de produção.
5. Sistema de centrífuga de saída do pote
Equipamento completo, controle automático, com função de centrífuga automática
6. Sistema de rotação da cesta de galvanização:
Controla a rotação da cesta de acordo com o ritmo automaticamente
Potência total acima é de 20KW
4) Pós-tratamento:
1. Sistema de jateamento de zinco:
Carregamento e descarregamento de material automaticamente, potência é 2KW
2. Sistema de resfriamento:
Carregamento e descarregamento de material automaticamente, potência é 2KW
3. Sistema de passivação:
Carregamento e descarregamento de material automaticamente, potência é 2KW
4. Sistema de secagem por centrifugação:
Carregamento e descarregamento de material automaticamente, potência é 5KW
Ⅵ. Equipamentos de proteção ambiental (pó de zinco, águas residuais e ácido residual)
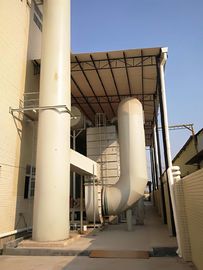
1. Sistema de tratamento de névoa de ácido clorídrico e gás residual
A névoa de ácido clorídrico vem principalmente do tanque de lavagem ácida e do vapor do tanque de fluxo, é uma mistura de névoa ácida e vapor.
1.1 Projeto tecnológico
Diagrama de fluxo do processo de absorção de névoa ácida
1.2 Descrição do dispositivo:
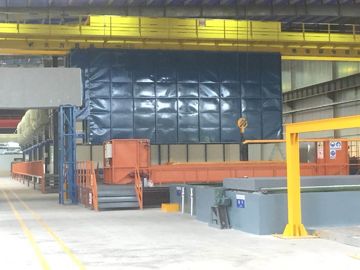
1.2.1 Sala de selagem de névoa ácida: tamanho é cerca de 16500*2500*3000mm
Estrutura da sala de selagem: Cole a placa de resina sintética perfilada na estrutura de aço, pode realizar anti-corrosão por mais de vinte anos, é uma placa de sala de selagem feita sob medida apenas em nossa empresa. Insira uma janela transparente na parede da sala de selagem, é benéfico para os trabalhadores na plataforma de aço observar e operar as condições de trabalho. Instale um duto em um lado da parede do tanque de ácido e a distância do solo é de 2,5m de altura, sucção de névoa ácida para a torre de lavagem de névoa ácida por ventilador de tiragem induzida.
1.2.2 Parâmetros de projeto da torre de purificação:
A torre de lavagem de névoa ácida do duto de névoa ácida em ambiente fechado trata a névoa ácida produzida na decapagem. 3 conjuntos de sistema de coleta coletam a produção de névoa ácida de acordo com a capacidade real das instalações, novamente através da pulverização de licor alcalino e sistema de lavagem de purificação para purificá-la.
a. Ventilador centrífugo de plástico reforçado com fibra de vidro
Capacidade de sopro: 13000m3/h
Pressão do vento: 2600Pa
Potência: 15kw
b. Tanque para purificar névoa ácida
Aparência do equipamento: Φ1.8m ×5.1m
Material: pp
Volume de processamento: 18000 m3 / h Velocidade do vento da torre vazia: 1,5 m/s
Camada de pulverização: 2 níveis Tempo de contato: Resistência total: 10 s
Torre de purificação: 900 Pa
Anel Raschig, anel Pall enchimento altura: 500 mm (3 níveis)
Relação gás-líquido: 500:1
c. Bomba circulante
Fluxo: 25 m3 / h
Elevação: 24m Potência: 15KW (3 conjuntos)
1.3 Previsão de efeito
Concentração inicial de névoa ácida é de cerca de 43 mg/m3, após a tampa fechada e capturada no absorvedor de pulverização de água, a eficiência de purificação da névoa de ácido clorídrico é de cerca de 95%, após a absorção por pulverização do gás de exaustão para a atmosfera.
2. Sistema de processamento de pó de zinco
Processo de governança 2.1
2.2. Descrição do processo:
use ventilador extraindo poeira da sala selada para filtro de manga e depois através da barreira da torre e da bola oca para aumentar a área de tratamento, adote lavagem por pulverização atomizada e filtre as partículas nocivas, alcançando o efeito de purificação
2.3 Introdução do equipamento:
2.3.1 Sala selada de fumaça na linha de produção: 1 conjunto (8000*3700*3000mm)
Ambos os lados da sala selada com entrada e saída antecipadas, Cole a placa resistente à corrosão na estrutura de aço, instale janelas em ambos os lados, pode observar as condições da sala selada. Selagem de água de resfriamento da mesma forma, para evitar que a evaporação da umidade cause erosão do equipamento.
2.3.2 Coletor de pó de manga com jato de pulso offline
Parâmetros:
Volume de ar de deposição: 7200m
3Ⅶ. Projeto elétricoTaxa de filtro: 1m/min Resistência da instalação: 1200-1500Pa
Pressão negativa sustentada da instalação: 5000Pa
2.3.3 Ventilador de tiragem induzida
Escolha ventilador centrífugo de alta temperatura resistente, 1 conjunto, potência é 11 KW, capacidade de manuseio: 7200m
3Ⅶ. Projeto elétrico2.3.4 Mangueira de ar: de acordo com a estrutura do edifício da fábrica para determinar (consulte o layout do processo)
2.3.5. Após o processamento, a concentração de poeira (pó) ≤120mg/m
3Ⅶ. Projeto elétrico
1. O projeto adota o sistema de controle elétrico TN - C - S.
2. Adote um bom projeto de aterramento, com medidas de proteção elétrica como curto-circuito, sobrecarga, vazamento. O princípio de projeto é separar fios de corrente pesada e corrente fraca.
3. Iniciar, parar, controlar e, ao mesmo tempo, ter instruções de corrente, tensão, funcionamento, parada.
4. Cabo resistente ao calor.
Ⅷ. Serviço de tecnologia
1. Fornecer plano de projeto para galvanização a quente: diagrama tecnológico para galvanização a quente, exceto oficina.
2. Fornecer projeto de material, equipamento, eletricidade, fabricação, instalação e construção para toda a linha de produção. Oficina e equipamentos públicos são excluídos.
3. Fornecer depuração geral na linha de produção e treinamento de pessoal.

 Por favor verifique seu email!